Фотополимерная 3D-печать — это технология аддитивного производства, при которой трёхмерные объекты формируются из жидкой фотополимерной смолы, отверждаемой под воздействием ультрафиолетового (УФ) излучения. В отличие от FDM-печати, где пластик выдавливается слоями, здесь объект «выращивается» из ванны со смолой, что обеспечивает высочайшую детализацию и гладкость поверхности. Именно поэтому фотополимерные технологии стали стандартом в ювелирном деле, стоматологии и прецизионном прототипировании.
В данной статье мы подробно разберём три основные разновидности фотополимерной печати (SLA, DLP, LCD/MSLA), опишем полный цикл создания модели — от настройки до финальной обработки, — а также объективно оценим достоинства и недостатки каждого метода.
Основные разновидности фотополимерной печати
Хотя принцип «отверждения светом» един для всех, способ доставки этого света кардинально меняет характеристики процесса.
1.1. SLA (Stereolithography) — Лазерная стереолитография Это «технология-долгожитель», запатентованная ещё в 1986 году. В SLA-принтере используется лазерный луч и система подвижных зеркал (гальванометров). Лазер точечно вычерчивает сечение модели на поверхности жидкой смолы, заставляя её затвердевать. Из-за точечного воздействия эта технология не очень производительна, но по этой же причине она обеспечивает высочайшую точность и огромный потенциал для масштабирования (промышленные установки могут печатать детали высотой более 2 метров).
1.2. DLP (Digital Light Processing) — Цифровая обработка света Вместо лазера здесь используется цифровой проектор (чип DMD). Проектор транслирует УФ-изображение целого слоя сразу, мгновенно засвечивая его по площади. Это делает DLP значительно быстрее SLA. Качество изображения зависит от разрешения проектора. Технология популярна в стоматологии для серийной печати моделей челюстей.
1.3. LCD (Liquid Crystal Display) Это современный «народный» стандарт. Вместо дорогого лазера или DLP-чипа используется обычный ЖК-экран (или монохромный LCD), который служит маской для мощной LED-матрицы. Там, где экран прозрачен — свет проходит, и смола застывает; где чёрный пиксель — свет блокируется. Это самая доступная технология, позволяющая добиваться невероятного разрешения (8K, 12K и выше).
Основные этапы печати
Фотополимерная печать — это не только нажатие кнопки «Пуск». Полный цикл требует специального оборудования и строгой последовательности действий.
Этап 1: Подготовка (Слайсинг)
Процесс начинается в программе-слайсере. Инженер загружает 3D-модель, ориентирует её и генерирует поддерживающие структуры (т.н. поддержки), чтобы удержать модель и напечатать нависающие элементы. После этого модель «нарезается» на слои, и формируется файл для принтера.
Этап 2: Печать
Принтер опускает платформу в ванну с жидкой смолой. Между платформой и прозрачным дном ванны образуется тонкий зазор (слой), который засвечивается лазером или проектором. Отверждённый слой прилипает к платформе (или к предыдущему слою), платформа поднимается, и цикл повторяется.
Этап 3: Постобработка
Это «грязная» и обязательная фаза:
- Слив и отделение: Модель с платформы снимают шпателем.
- Мойка: Неотверждённая смола токсична. Модель необходимо отмыть в растворителе – спирте или воде (при использовании водорастворимых смол). Для этого используются станции мойки с воронками или ультразвуковые ванны.
- Сушка: Удаление остатков спирта сжатым воздухом или салфетками.
- Отверждение (Curing): Это ключевой момент. «Сырая» модель ещё мягкая и не набрала прочность. Её помещают в УФ-камеру (или станцию отверждения), где под воздействием мощных УФ-ламп и температуры происходит финальная полимеризация. Только после этого деталь приобретает итоговые механические свойства.
Сравнение технологий: достоинства и недостатки
В таблице ниже представлен детальный анализ трёх видов фотополимерной печати, основанный на их физических принципах.
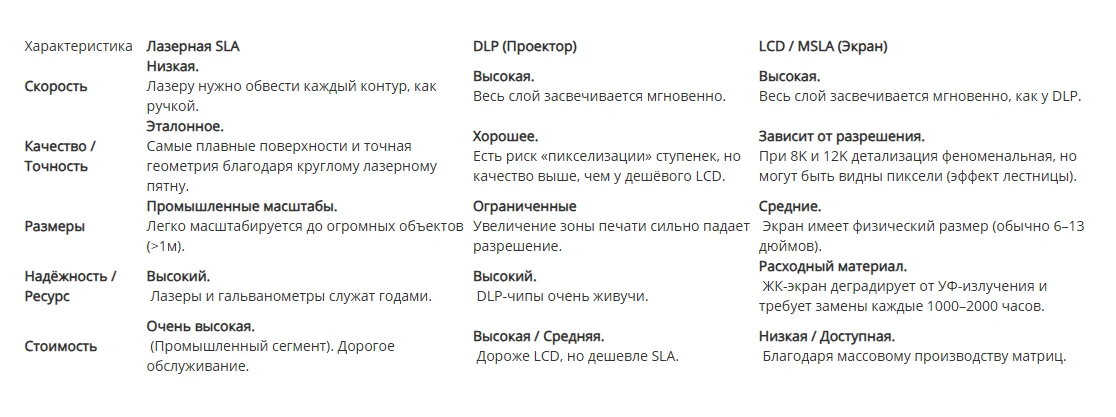
Преимущества и недостатки
Плюсы фотополимерной печати:
- Невероятная детализация и гладкость. В отличие от FDM, слои практически не видны невооружённым глазом. Поверхность выходит глянцевой прямо с принтера.
- Герметичность деталей. Изделия получаются водонепроницаемыми, в отличие от пористых FDM-деталей.
- Скорость. При печати большого количества мелких деталей фотополимер быстрее пластика.
Минусы:
- Токсичность. Жидкая смола — это опасный химикат. Работать нужно в перчатках, очках и при хорошей вентиляции. Нельзя допускать контакта с кожей.
- Сложная постобработка. Мойка, сушка и УФ-отверждение отнимают почти столько же времени, сколько и сама печать.
- Хрупкость. Стандартные смолы обычно более хрупкие, чем PLA или ABS. Однако существуют инженерные смолы (Tough, Flexible, High Temp), решающие эту проблему.
- Усадка и деформация. Тонкостенные модели может «повести» в процессе печати и пост-отверждения.
Заключение
Фотополимерная печать — это выбор в пользу точности. Выбирая между SLA, DLP и LCD, вы, по сути, выбираете баланс между скоростью, бюджетом и размером деталей. Независимо от технологии, помните: секрет успеха кроется не только в принтере, но и в строгом соблюдении полного цикла обработки.