Мир 3D-печати методом наплавления (FDM/FFF) держится на трех китах: PLA, ABS и PETG. На долю этих трех пластиков приходится более 90% всех печатаемых деталей — от игрушек до деталей функциональных узлов. Выбор между ними — это всегда компромисс между простотой, прочностью и долговечностью. Понимание химии и физики каждого материала позволит вам не только избежать брака при печати, но и точно попасть в требования вашего проекта.
PLA (Полилактид)
PLA — это биоразлагаемый полиэфир, производимый из кукурузного крахмала и соевых белков. Этот пластик получил огромную популярность в сообществе энтузиастов.
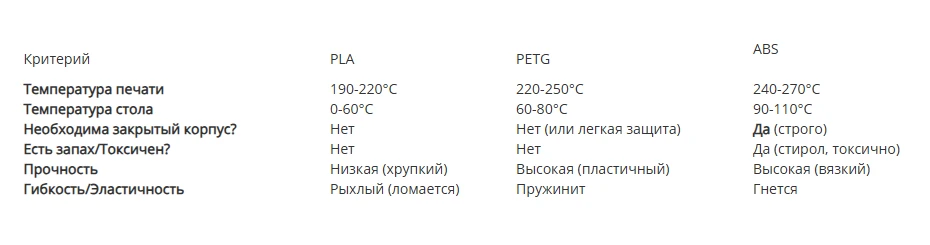
Особенности: Низкая температура плавления (190–220°C), минимальная усадка, отсутствие резкого запаха. PLA не коробит на столе, он жесткий, но хрупкий (при изгибе ломается, а не гнется).
Достоинства:
- Фантастическая печатаемость: Прилипает к любому столу (в т.ч. покрытыми силиконом, малярным скотчем и т.д.) без камеры и подогрева.
- Экологичность и безопасность: Можно спокойно печатать хоть в жилых помещениях.
- Детализация: отлично подходит для миниатюр, моделей и косплея.
Недостатки::
- Низкая термостойкость: Размягчается уже при +55–60°C (деталь, оставленная в машине летом, «поплывет»).
- Хрупкость и ползучесть: Не подходит для сильно нагруженных шестерен или деталей, работающих на растяжение.
Области применения: Декоративные фигурки, прототипы для примерки размеров, механизмы с низкой нагрузкой, корпуса гаджетов, образовательные проекты.
PETG (ПЭТГ)
Это модификация стандартного пищевого ПЭТ (бутылки для воды). PETG сочетает простоту PLA и вязкость ABS.
Особенности: Прозрачность (оптическая), химическая стойкость к кислотам и спиртам. Печатается горячее PLA (220–250°C), но без драмы ABS.
Достоинства:
- Прочность и эластичность: В отличие от PLA, PETG не ломается — он гнется и пружинит. Пластик обладает отличной межслойной адгезией (деталь почти монолитна).
- Термостойкость: Сохраняет форму до +70–75°C.
- Пищевая совместимость: Хотя пористость FDM мешает стерилизации, сам материал инертен и разрешен для контакта с едой.
- Стойкость к УФ: Не выцветает на солнце.
Недостатки::
- Царапины: PETG мягче PLA, поверхность легко поцарапать.
- Вязкость расплава: Изнашивает обычные латунные сопла быстрее, чем PLA.
Области применения: Детали, контактирующие с едой, ударопрочные корпуса RC-моделей, петли, шестерни, медицинские протезы, детали для гидропоники.
ABS (Акрилонитрилбутадиенстирол)
Пластик из которого делают корпуса бытовой техники и детали Lego. Старый, сложный, но незаменимый при тяжелых условиях эксплуатации.
Особенности: Высокая усадка, испарение стирола (резкий химический «пластмассовый» запах), необходимость в закрытой камере без сквозняков.
Достоинства:
- Термостойкость: Рабочая температура до +85–100°C.
- Вязкость разрушения: ABS не хрупкий, он скорее «сминается» при ударе.
- Обработка: Сверлится, склеивается ацетоном и выдерживает механическую покраску.
- Гибкость: Более гибкий на кручение, чем PLA.
Недостатки:
- Коробление: При малейшем сквозняке или отсутствии подогрева стола углы детали загибаются вверх. 3D-принтер для ABS должен быть закрытым.
- Токсичность: Пары стирола при длительном вдыхании неприятны и вредны. Требуется вентиляция или фильтрация воздуха.
- Чувствительность к толщине: Плохо переносит острые углы и тонкие стенки.
Области применения: Функциональные прототипы, корпуса дронов, детали автомобилей (проставки, заглушки), шестерни в нагревающихся узлах, инструментарий.
Ключевые требования к 3D-принтерам
Печать PLA, PETG и ABS требует разной «экосистемы». Если принтер подходит для PLA, он может не справиться с ABS. Ниже — карта обязательных особенностей.
Для PLA:
- Стол: Подойдет холодный, но лучше подогрев до +40–60°C для стабильности.
- Система охлаждения вентилятором: Обязательна. Мощный обдув детали критически важен для формирования свисаний и мостов.
- Сопло: Латунь, диаметр 0.4 мм – стандарт.
- Особенности: Никаких специфических требований нет. Практически любой современный принтер (даже открытый типа Anycubic Kobra или Creality Ender) печатает PLA «из коробки».
Для PETG:
- Стол: Подогрев от +60 до +80°C. Покрытие должно быть или гладкое (стекло с клеем/лаком), или текстурированное (с нанесёнными микронеровностями).
- Область печати: Желательна наличие закрытого корпуса желательно, но не обязательно.
- Экструдер: Direct Drive (прямой привод) предпочтительнее для лучшего контроля ретракта, но можно настроить и на «Боуден».
Для ABS:
- Закрытый корпус: Строго обязателен. Без него печать крупных деталей ABS невозможна из-за угрозы расслоения и коробления. Корпус должен поддерживать внутреннюю температуру +40–50°C.
- Стол: Подогрев до +90–110°C. Покрытие: только материалы, выдерживающие высокие температуры.
- Камера: Необходима вытяжка воздуха на улицу (через окно) или мощный угольный фильтр рециркуляции внутри камеры.
- Печатающая головка: Только «цельнометаллическая». Температуры выше 250°C расплавляют PTFE-трубку в стандартных хотэндах, вызывая засоры и выделение токсинов.